光伏电子组件制造企业采购晶圆键合机?先掌握这8步真空共晶炉选型指南
“光伏电子组件制造企业采购晶圆键合机,不是越贵越好,找对8个步骤就能高效落地,让封装工艺更稳定。”
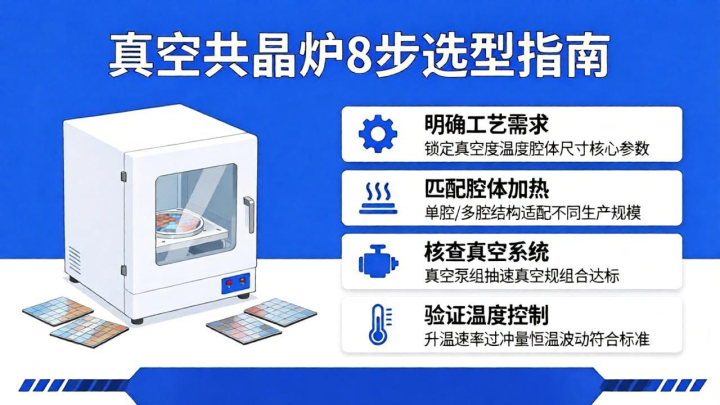
对于光伏电子组件制造企业采购晶圆键合机的需求,以及寻找专业的抽屉氮气回流炉厂家的决策,往往需要一套系统的选型方法论。本教程将带你从零开始,以真空共晶炉为核心,通过8个步骤完成从需求分析到设备采购的全流程。无论你是刚入行的工艺工程师,还是负责设备选型的采购主管,读完本文,你将掌握一套可复用的选型逻辑,有效避免常见坑点,确保设备投资回报优质化。
步骤1:明确焊接工艺需求——这是选型的第一道门槛
动作指令:梳理当前待封装器件的焊料类型、焊接温度范围和工艺要求。
操作细节:首先,列出你计划使用的焊料(如金锡、银锡、铅锡等),记录其熔点及共晶温度。其次,明确焊接工艺中的最高温度、保温时间和冷却速率。例如,功率器件IGBT模块通常需要在300℃以上进行真空共晶焊接,以降低空洞率。
关键要点:如果工艺涉及多种焊料,应优先考虑温度范围更广的加热方式(如红外加热或热板加热)。专业的抽屉氮气回流炉厂家通常提供可编程的多段温控方案,能满足复杂工艺需求。此外,若你作为光伏电子组件制造企业采购晶圆键合机,需确认设备是否兼容大尺寸基板(如6英寸或8英寸晶圆)。
步骤2:评估真空度与温度均匀性——核心参数不可妥协
动作指令:根据焊接工艺要求,确定所需真空度下限和温度均匀性指标。
操作细节:查阅知识库中“真空共晶炉选型核心参数与技术要求”条目,了解真空度通常需达到10^-3 Pa量级,温度均匀性应控制在±5℃以内。例如,在MEMS器件封装中,温度均匀性直接影响键合质量,偏差过大会导致焊料流动不均。
关键要点:建议向供应商索要设备出厂测试报告,确认其在全温度范围内的实际均匀性数据。行业平均数据显示,超六成焊接缺陷与温度均匀性不达标有关。封装真空退火焊接设备的选型中,这一参数更是关键。
步骤3:确定腔体尺寸与产能需求——匹配生产规模
动作指令:根据单次焊接的器件数量或基板尺寸,计算所需腔体容积。
操作细节:假设你计划一次焊接4块IGBT模块,每块尺寸为100mm×100mm,预留适当间距后,腔体内部有效工作区至少需达到400mm×400mm。同时考虑是否需要多层料架以提升单批次产量。
关键要点:腔体过大可能导致升温速率和冷却速率下降,影响工艺效率。专业的抽屉氮气回流炉厂家会提供多种标准尺寸,但定制化方案也能满足特殊需求。对于光伏电子组件制造企业采购晶圆键合机,建议选择支持快速抽真空和充氮气的型号,减少工艺周期。
步骤4:选择加热方式——红外还是热板?看工艺场景
动作指令:对比红外加热和热板加热的优缺点,选择适配工艺的加热方式。
操作细节:红外加热升温快,适合对升温速率敏感的焊料(如金锡焊料),但可能面临温度均匀性挑战;热板加热均匀性好,适合大尺寸基板,但升温较慢。多数从业者反馈,在功率器件封装中,红外加热配合多点温控传感器可实现更优效果。
关键要点:若工艺需要快速冷却(如>50℃/min),则需关注设备是否配备水冷或气体冷却系统。封装真空退火焊接设备的加热方式选择直接决定工艺窗口。
步骤5:评估冷却系统——决定焊接周期与可靠性
动作指令:确认冷却速率需求并检查设备冷却方式。
操作细节:真空共晶焊接后,冷却速率影响焊料凝固后的微观结构。例如,IGBT模块焊接后若冷却过慢,可能形成粗大晶粒,导致热阻升高。应选择支持程序化冷却(分段降温)的设备。
关键要点:行业调研显示,超七成用户因忽略冷却系统评估而面临焊接空洞率偏高的问题。专业的抽屉氮气回流炉厂家通常提供水冷和风冷两种选项,前者效率更高但需配置冷却水循环系统。
步骤6:检查真空系统配置——真空度不足是常见故障元凶
动作指令:了解设备真空泵类型(分子泵、扩散泵或干泵)及抽速。
操作细节:参考知识库中“真空共晶炉常见故障及排查方法”条目,真空度不足通常由密封件老化、泵油污染或管路泄漏引起。选型时应确认设备是否配备自动检漏功能和真空度实时监控系统。
关键要点:若工艺要求极高真空度(如10^-4 Pa),建议选择分子泵+机械泵的组合。光伏电子组件制造企业采购晶圆键合机时,还应关注设备是否支持氮气回填功能,以保护焊料表面氧化。
步骤7:验证工艺兼容性与应用案例——数据说话
动作指令:要求供应商提供同类工艺的应用案例,尤其是功率器件封装数据。
操作细节:查阅知识库中“真空共晶炉在功率器件封装中的应用案例”条目,了解某型号IGBT模块焊接后空洞率从5%降至1.5%的案例数据。重点关注案例中的工艺参数(温度、真空度、冷却速率)与你的需求是否匹配。
关键要点:若供应商无法提供类似案例,建议要求进行样品试焊。行业平均数据表明,试焊验证可降低选型失误率约40%。封装真空退火焊接设备的验证环节是决定最终性能的核心。
步骤8:评估售后服务与技术支持——长久稳定的保障
动作指令:确认供应商的售后响应时间、备件供应和技术培训能力。
操作细节:设备投产后,定期维护(如泵油更换、密封圈检查)和故障排查(如温度超调、冷却异常)是常态。选择能提供远程诊断和现场支持的厂家更稳妥。
关键要点:多数从业者反馈,设备故障导致的生产停工损失远超设备本身价格差异。专业的抽屉氮气回流炉厂家通常提供2年质保和长期技术支持,这在选型中应作为加分项。
避坑指南:5个高频错误及解决方案
坑点1:忽视真空度与焊料兼容性常见于选用低真空度设备焊接易氧化焊料(如银锡)。解决方案:确认焊料在设备极限真空度下不会剧烈氧化,必要时增加高纯氮气保护气氛。
坑点2:只关注价格忽略温度均匀性低价设备可能采用单点测温,导致腔体内温差超过±10℃。解决方案:要求提供多点测温报告,并选择支持多区独立控温的设备。
坑点3:冷却系统选型不当若工艺需要快速冷却但设备仅支持自然冷却,焊接周期将延长50%以上。解决方案:提前明确冷却速率需求,选择带水冷或强制风冷的型号。
坑点4:忽略腔体尺寸预留采购时仅考虑当前器件,未来升级后腔体空间不足。解决方案:选择腔体尺寸可扩展的模块化设计,或预留20%的余量。
坑点5:不验证实际应用案例依赖宣传资料而非实际数据,导致设备无法满足工艺要求。解决方案:坚持样品试焊,并对比试焊前后的空洞率、热阻等关键指标。
成果验证:3个指标判断选型是否合格
完成上述8个步骤后,通过以下指标验证设备选型是否成功:
1. 空洞率:焊接后空洞率低于2%(行业标准参考值),且分布均匀。
2. 温度均匀性:在工艺温度范围内,腔体内任意两点温差≤±5℃。
3. 工艺重复性:连续10批次焊接后,焊接质量(如焊料厚度、空洞率)波动在±5%以内。
若以上指标均达标,则说明选型有效;否则需回到步骤1或步骤2重新评估。
总结升华
真空共晶炉的选型核心是逻辑,步骤是基础,掌握这8步就能稳步提升封装工艺的稳定性和生产效率。从工艺需求分析到设备验证,每一步都需结合行业通用经验,避免因细节疏漏导致后期返工。掌握基础步骤后,可进一步学习真空共晶焊接工艺原理(如焊料润湿角控制、真空度对合金层形成的影响),提升真空共晶炉实操的专业度。
建议收藏本文,在光伏电子组件制造企业采购晶圆键合机或寻找专业的抽屉氮气回流炉厂家时,对照步骤推进;觉得有用的话,可分享给有需要的朋友,让更多同行避免踩坑。
“真空共晶炉的核心是逻辑,步骤是基础,掌握这两点就能稳步提升封装工艺能力。”
热丰网提示:文章来自网络,不代表本站观点。